不锈钢铸件质量控制的三个关键环节:从材质选择到无损检测
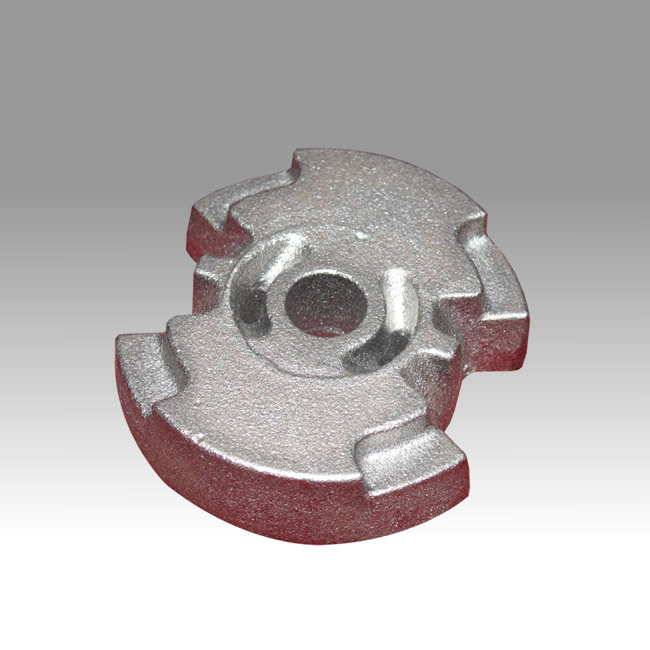
在精密铸造行业,不锈钢铸件因其优异的耐腐蚀性和力学性能,被广泛应用于食品机械、化工设备、泵阀管件等领域。然而,不少采购方在验收铸件时发现,同一牌号、同一工艺方案下,不同批次产品的耐蚀性和表面质量差异明显。问题往往不在熔炼配方本身,而在于从材质选择到成品检测之间的过程控制是否到位。本文结合陕西精密铸造企业的实际生产数据,梳理不锈钢铸件质量控制中三个容易被忽视的关键环节。
一、材质选择:牌号匹配比"高配"更重要
不锈钢铸件常用的材质包括304、316、316L、双相不锈钢2205以及耐热钢系列。实际采购中,部分用户倾向于选择耐蚀等级更高的牌号以求保险,但材质选择的核心逻辑应当是工况匹配而非一味求高。
以啤酒头铸件为例,该部件长期接触含二氧化碳的弱酸性介质,同时需要承受频繁拆装的机械应力。304不锈钢在多数工况下已能满足要求,但若介质中氯离子浓度超过50mg/L,则316L的钼元素添加才体现出必要性。反之,在低腐蚀性环境中选用316L,不仅材料成本上升约30%,其较低的碳含量还可能导致铸造流动性下降,增加缩松缺陷风险。
陕西精密铸造企业在实际接单中积累的经验是:先确认介质成分、工作温度和受力状态三项参数,再对照GB/T 2100《通用耐蚀钢铸件》和ASTM A351标准确定牌号,避免凭经验"拍板"。这一环节的规范化,能减少后续至少两成的质量争议。
二、熔炼与浇注:成分偏差的累积效应
不锈钢铸件的耐蚀性对化学成分极为敏感。铬含量每降低0.5个百分点,钝化膜的稳定性就会明显下降。实际生产中,熔炼环节的铬烧损、回炉料配比不当、脱氧不彻底等问题,都会造成成分偏离标准范围。
据行业统计,精密铸造企业不锈钢熔炼的成分合格率通常在92%至96%之间,看似不低,但若将碳、硅、锰、磷、硫五项元素同时纳入统计,一次合格率往往降至85%左右。这意味着每100炉钢水中约有15炉需要调整或降级使用。对于法兰铸件、缸罩铸件这类承压或密封部件,成分波动带来的气孔和夹渣风险不容忽视。
控制要点在于:建立回炉料分类管理制度,按牌号分区存放并记录使用比例;采用光谱分析进行炉前快速检测,每炉取样不少于两次;浇注温度控制在1520℃至1580℃区间,避免高温加剧氧化夹杂。西安铸件加工企业中,已有多家将炉前检测数据接入生产管理系统,实现按炉次追溯,这对稳定批量质量起到了实际作用。
三、无损检测:把缺陷拦截在精加工之前
不锈钢铸件的常见缺陷包括缩孔、气孔、裂纹和夹渣。这些缺陷若未被及时发现,进入精加工工序后不仅造成工时浪费,还可能因补焊影响表面耐蚀性。耐磨盘铸件、泵体类产品对内部致密度要求较高,无损检测的必要性尤为突出。
目前行业内常用的检测手段包括渗透检测(PT)、射线检测(RT)和超声波检测(UT)。渗透检测适用于表面开口缺陷的排查,成本低、操作便捷,适合批量铸件的初筛;射线检测能够呈现内部缩孔和气孔的分布形态,多用于承压件和关键受力件;超声波检测则对厚大断面铸件的内部裂纹较为敏感。三种方法各有侧重,合理的做法是根据铸件用途分级设定检测比例,而非一律全检或一律免检。
值得关注的是,部分铸件定制项目在技术协议中未明确无损检测标准和验收级别,导致供需双方对"合格"的理解不一致。建议在订单确认阶段即参照GB/T 7233或ASTM E446等标准约定缺陷等级,减少交付环节的返工与扯皮。
结语
不锈钢铸件的质量水平,取决于材质选择、熔炼浇注和无损检测三个环节的协同控制。对于采购方而言,选择具备完整检测手段和过程记录能力的精密铸造厂家,比单纯比较报价更能保障长期使用的可靠性。陕西广利达精铸深耕精密铸造领域,在不锈钢铸件、碳钢铸件及合金钢铸件的定制生产中,建立了从炉前分析到成品检测的全流程管控体系,可为食品机械、泵阀、啤酒设备等行业提供稳定的铸件配套方案。